
Kúluloka hörð húðun í erfiðri þjónustu
Alvarleg þjónusta vísar almennt til forrita sem innihalda mikla þátttöku agna, há-tíðni hringrás, háan hita, tæringu, veðrun eða hvaða samsetningu þessara þátta sem er. Málm-kúlulokar eru nauðsynlegir við þessar krefjandi aðstæður.
Árangur kúluventils sem situr úr málmi- veltur að miklu leyti á vali á hentugri harðri húðun og hvort sú húðun sé framleidd á réttan hátt. Harð húðun getur verndað viðkvæma hluta og aukið afköst lokans. Hins vegar er mun erfiðara en flestir lokanotendur myndu ímynda sér að fá viðunandi harða húðun. Þetta er ástæðan fyrir því að það er enn algengt að sjá margvísleg húðunarvandamál í kúlulokum á -staðnum, eins og að rífa sig, sprunga og jafnvel delamination.
Af hverju þurfa kúluventlar húðun?
Mjúkir kúluventlar hafa sínar takmarkanir þegar kemur að háum hita eða erfiðum aðstæðum. Til að takast á við álagið á milli kúlu og sæta og til að tryggja áreiðanlegan og langan líftíma þarf viðeigandi húðun á milli hreyfisvæða. Að auki, til að standast slípiefni, rof, háan-þrýsting og háan-hita eða útsetningu fyrir föstum efnum, mun rétt val og gæði grunnefnis og húðunar hafa áhrif á frammistöðu eins og þéttleika, þol, tog og viðgerðarhæfni ventilsins.
Almenn vandamál við erfiðar þjónustuaðstæður
Hinar erfiðu aðstæður í erfiðu þjónustuumhverfi eru áskorun fyrir endingartíma og þéttingargetu ventilkúlunnar og sætisins. Aðeins með viðeigandi efnisvali er hægt að forðast ótímabært afköst taps á lokanum. Hár-þrýstingur og hár-hiti, ásamt föstum efnum, getur leitt til þess að húðin ristist eða jafnvel flísist og eyðileggst. Þetta getur leitt til aukins togs og ó-loka og/eða mikils lekahraða. Sama á við um tæringu, veðrun eða núning þegar slitþol lagsins er ekki fullnægjandi.
Ráðlagðar lausnir
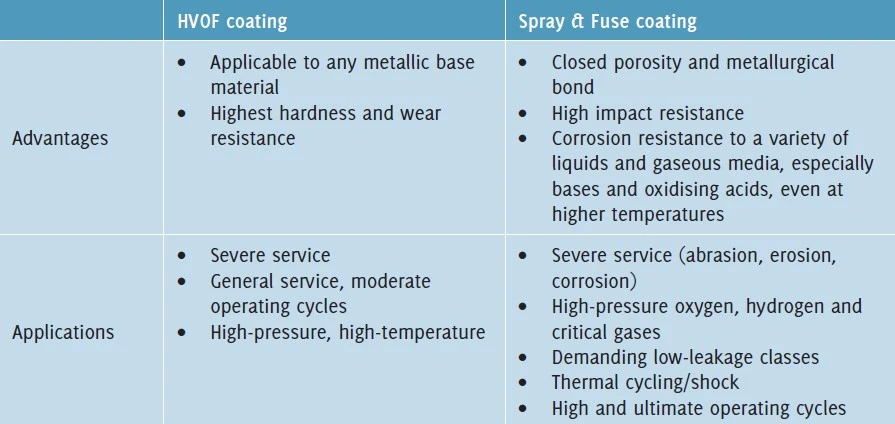
HVOF og Spray & Fuse húðun eru tvö algeng húðun í ventlaiðnaðinum. Kostir og notkun þessara tveggja húðunar (óháð duftefni) eru sýndir í töflu 1.
Hvað gerir góða húðun?
Hægt er að líkja húðunarframleiðsluferlinu við gerð listaverks, þar sem öll skref, þar á meðal for-meðhöndlun, úða og eftir-meðhöndlun, stuðla að endanlegri niðurstöðu. Ófullkomleiki jafnvel í einu af þessum skrefum mun leiða til misheppnaðrar vöru. Í mörgum tilfellum eru vandamálin skaðleg, það gæti bara verið lítilsháttar aukning á toginu sem þarf til að nota lokann.
Spraying er mikilvægasti hlekkurinn í ferlinu. Rétt úðunarferli skal vera eins nákvæmt og stöðugt og mögulegt er. Spray er ferli til að bæta við efni sem þarf að stjórna vandlega. Rétt eins og vinnsla er---tæknibúnaður ekki eini þátturinn sem þarf að hafa í huga; viðeigandi innréttingar og margra ára reynsla skipta líka sköpum. Stöðugleiki snýst allt um ferlastjórnun; þegar fullkomnu úðunarferli (for-forhitun, hraði, vegalengdir osfrv.) hefur verið náð er nauðsynlegt að tryggja að öll þessi skref séu framkvæmd í framtíðinni með lágmarks íhlutun. Sumir framleiðendur nota enn handvirka úða til að vera{10}}samkeppnishæfari; þó er ekki mælt með þessari aðferð þar sem hún er hvorki nákvæm né stöðug.
Hitameðferð vísar til bræðsluþrepsins í Spray & Fuse húðunarferlinu. Notendur ventla samþykkja í auknum mæli Spray & Fuse húðun sem hentugri húðun fyrir alvarlega þjónustunotkun, svo sem skolun og hitalost, en HVOF húðun. Bræðsluferli flestra Spray & Fuse húðunar á markaðnum er náð með því að hita kúlusætið handvirkt með oxýasetýlenbrennara. Þetta er mjög háð reynslu, þannig að það er erfitt að tryggja einsleitni hitastigs um allt kúlusettið, sem getur leitt til ójöfnrar húðunar. Til að fá áreiðanlega og afkastamikla húðun er mælt með því að nota lofttæmisofn með mikilli-nákvæmni sem tryggir lágmarkshitabreytingu meðan á bræðsluferlinu stendur.
Lapping gegnir mikilvægu hlutverki við að framleiða hágæða-húð. Hefðbundin lappaferli tryggja aðeins nægilega ávala í kringum þéttingarsvæðið. Ef við stækkum mælisvæðið yfir allan kúluna gæti það nú þegar farið yfir vikmörk. Þetta er ástæðan fyrir því að margir-kúlulokar sem sitja úr málmi sýna tiltölulega viðunandi afköst við verksmiðjuprófanir; hins vegar á sér stað óviðunandi leki vegna húðskemmda sem stafar af örfáum opnum-og-lotum þegar lokinn hefur verið settur upp. Þess vegna, til viðbótar við úðagetu, þarf hæfileikaríka lappahæfileika til að tryggja fullkomna kringlótta boltann. Ennfremur mun gott lagunarferli einnig tryggja jafna lagþykkt þannig að jöfn hörku náist.
Prófun og sannprófunathugaðu að húðun sé framleidd í æskilegum gæðum og gefðu einnig leiðbeiningar um stöðugar umbætur. Húðunarskoðunaraðferðin sem notuð er í ventlaiðnaðinum felur almennt í sér hörku-, porosity- og bindistyrkpróf á sýnum. Hins vegar hefur það takmarkanir: Prófunarniðurstöðurnar geta aðeins sannreynt að húðunin uppfylli skilyrðin í alþjóðlegum stöðlum og húðun sem er staðfest á sýni tryggir ekki sömu frammistöðu við raunveruleg vinnuskilyrði þegar hún er borin á kúlusett. Önnur lausn getur leyst þetta: prófaðu frammistöðu húðunar við aðstæður sem líkja eftir, en strangari en, raunveruleg vinnuskilyrði loka, og notaðu staðlaðar húðunarskoðanir sem viðbótarprófun.
Samantekt
Þessi grein hefur fjallað um hvernig hörð húðun getur aukið afköst kúluventla, þær áskoranir sem alvarlegar þjónustur hafa í för með sér fyrir kúluventla og nokkrar hugsanlegar lausnir. Þrátt fyrir að hörð húðun geti stækkað vinnusvið kúluventils og bætt frammistöðu hans og líftíma í erfiðri þjónustu, fer þetta algjörlega eftir gæðum húðarinnar. Undir-gæðahúð er vandamál sem getur fljótt skapað vandamál með kúluventil, sem leiðir til lakari frammistöðu en mjúkur-kúluventill. Þess vegna þarf að huga sérstaklega að gæðaeftirliti húðunar til að koma í veg fyrir óvæntar aðstæður.